
数控内孔刀杆防震钨钢弹簧钢刀加长刀杆SCLCR/L/2020k09正反刀杆

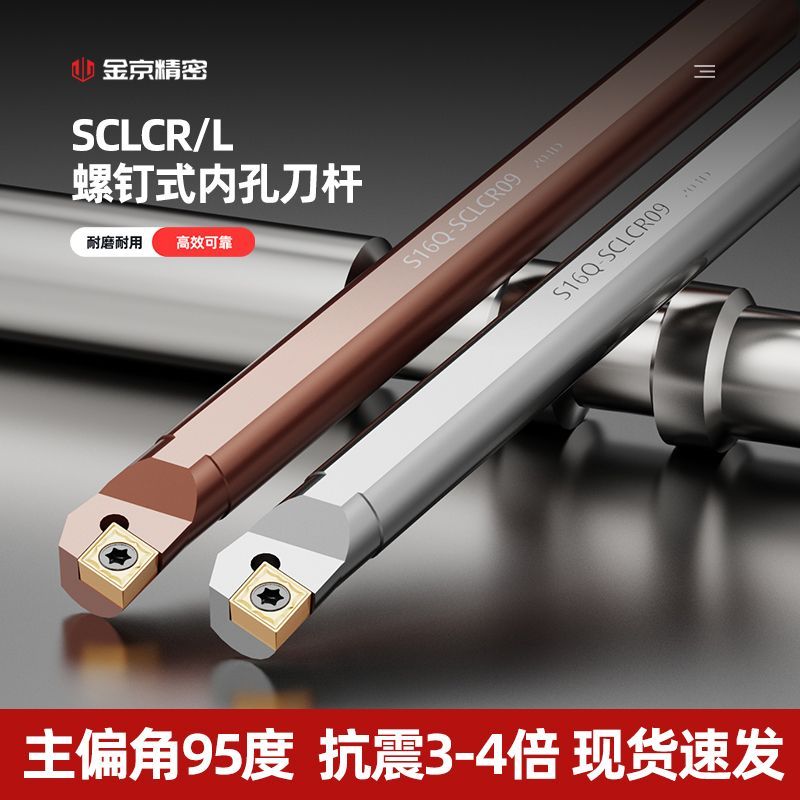
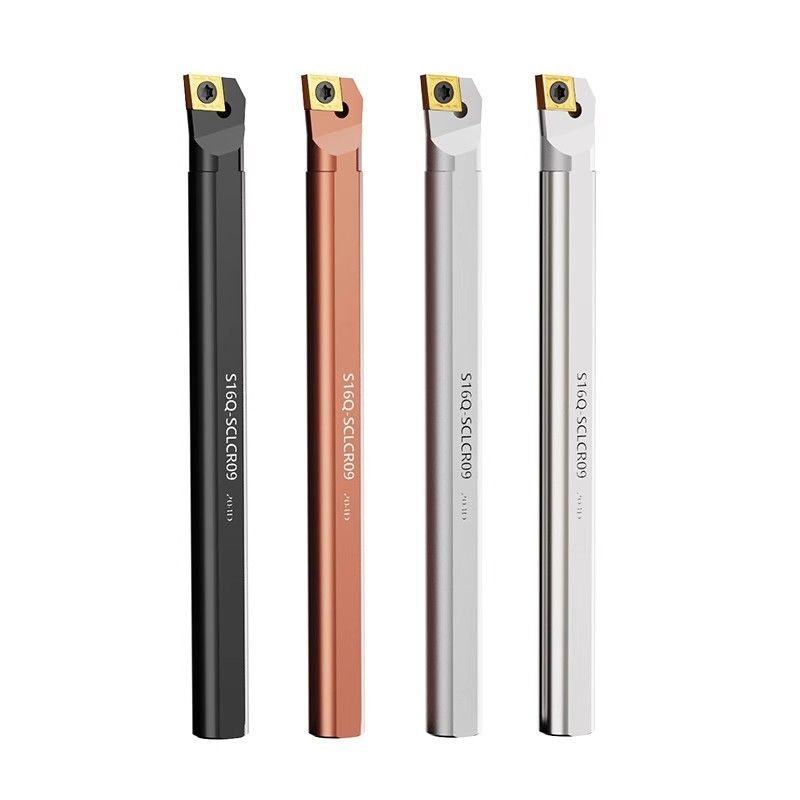
数控内孔车削加工中,刀杆的刚性、抗震性与排屑性能直接决定孔径精度与表面质量。针对深孔、加长悬伸及断续切削工况,这款数控内孔刀杆防震钨钢弹簧钢刀加长刀杆SCLCRL2020K09正反刀杆,以复合材质结构、优化几何参数与双版本设计,为内孔车削提供高效稳定的刀具解决方案。
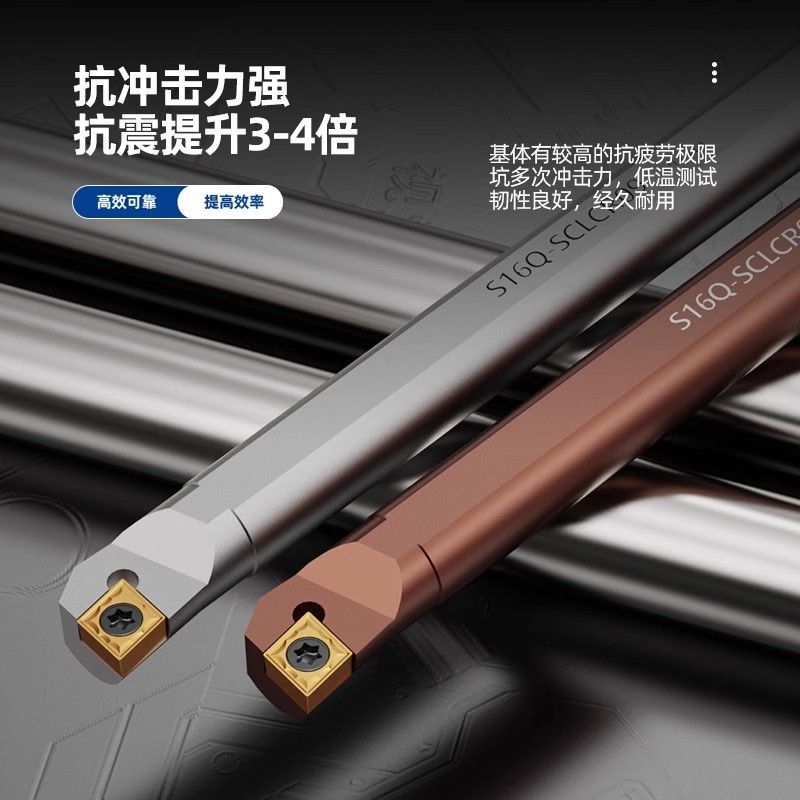
该刀杆主体采用钨钢与弹簧钢复合制造。钨钢部分拥有极高的弹性模量与抗弯强度,能显著抑制切削力引起的弯曲变形,尤其适合长悬伸工况;弹簧钢部分则通过弹性阻尼特性吸收高频振动,与钨钢形成“刚性支撑+柔性减震”的协同效果。相比普通整体合金刀杆,其抗振能力提升明显,可有效减少振纹与崩刃风险,保障加工表面粗糙度稳定在Ra1.6以内。
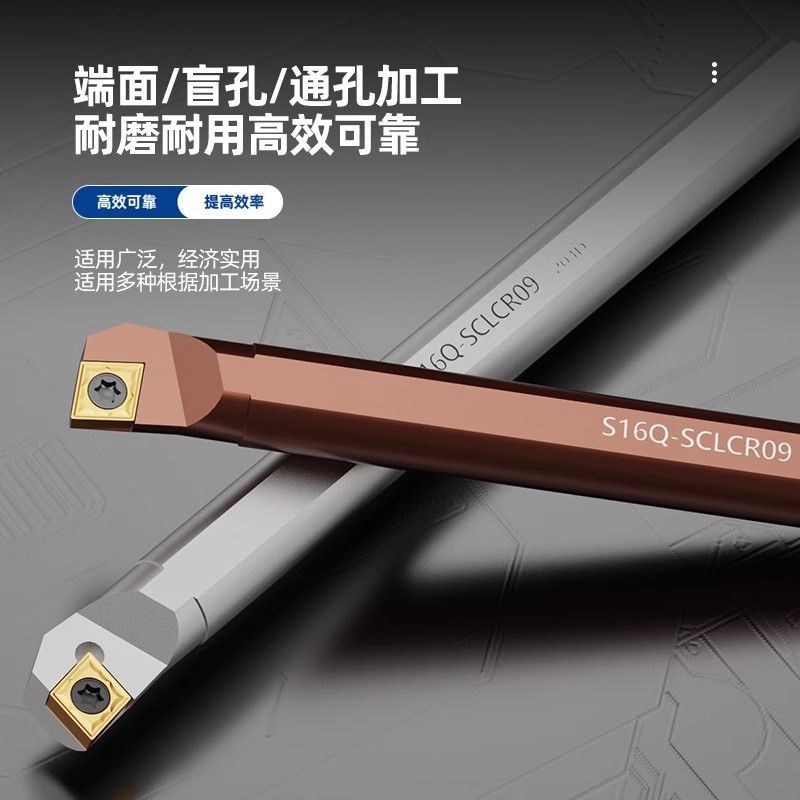
刀杆规格为SCLCRL2020K09,其中“20”代表刀杆截面宽度20毫米,“20”为高度20毫米,“K”表示采用标准C型刀片安装槽型,“09”适配CCMT09T3系列菱形80度刀片。该设计兼容性强,可安装多种材质刀片(如CBN、陶瓷、金属陶瓷及涂层硬质合金),灵活应对钢件、铸铁、不锈钢及淬硬钢等材料的内孔粗精加工。刀杆长度提供标准加长款,最大悬伸可达4倍径,满足深孔加工需求,同时通过内部减震结构避免长悬伸带来的挠曲。
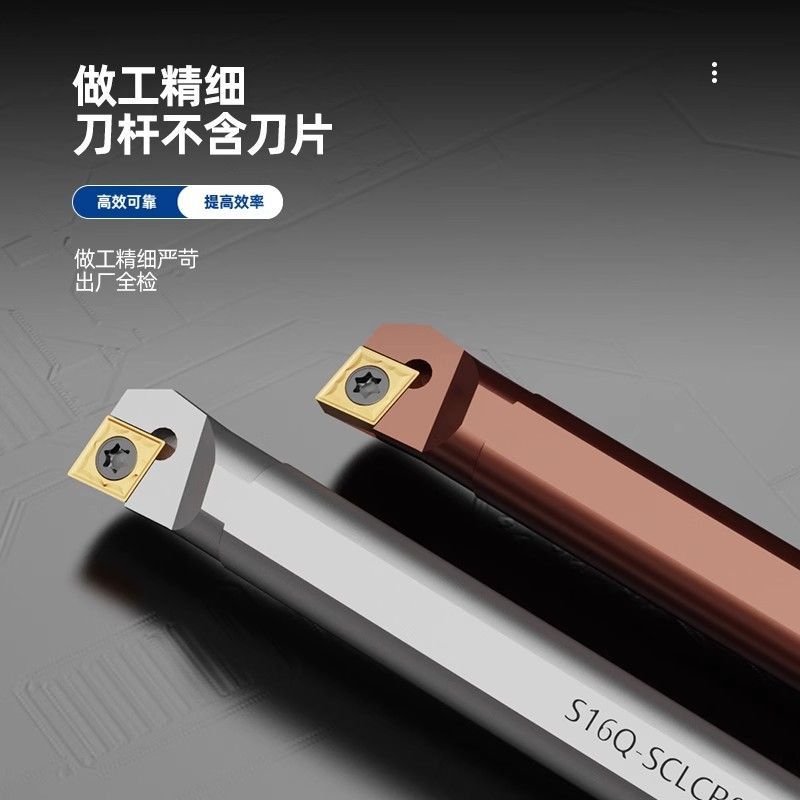
此刀杆提供正刀与反刀两种版本,正刀杆(SCLCRL)适用于内孔正向车削,反刀杆(SCLCRL)适合反向走刀或背车工况,用户可根据数控车床刀塔方向与工艺习惯选择。刀杆前部采用负前角设计,刃口强度高,适合中高速切削;配合大正前角断屑槽刀片,可显著提升排屑流畅度,防止切屑缠绕。刀杆表面经过精细抛光处理,减少摩擦与积屑瘤形成,进一步提升加工稳定性。
在实际应用中,该刀杆尤其适合批量加工轴承座内孔、液压阀体、模具导套等深度大、精度要求高的零件。其防震设计可在不降低切削参数的前提下,提高金属去除率约20%至30%,同时延长刀片寿命约40%。对于普通内孔车刀杆易出现的“让刀”与“振纹”问题,这款复合材质加长刀杆提供了直接有效的解决路径。无论是新装设备还是改造现有产线,SCLCRL2020K09正反刀杆均能快速安装使用,配合标准刀片无需额外工装,显著降本增效。
综合而言,钨钢弹簧钢双材质结构与加长防震设计,使该刀杆在刚性、抗振和通用性之间取得优异平衡。正反刀版本覆盖更广加工场景,适配标准刀片提升普及度。若您正在处理深孔内径车削中的稳定性难题,或希望提升现有内孔加工效率,这款SCLCRL2020K09刀杆值得纳入评估与试用。
本站所有商品信息均来源正规电商平台,本站不直接销售商品,点击购买商品会进入电商平台购买,支付和售后都在电商平台内进行,如购物出现问题,本站会配合用户和电商平台核对数据并解决问题,本站不负相关责任。若有版权问题,请联系邮箱475844095@qq.com,我们会第一时间处理!鄂ICP备20003008号-4